Artykuł sponsorowany
Jak geometria noża tokarskiego i warunki skrawania wpływają na krawędź oraz trwałość detali ze stali trudnoobrabialnej
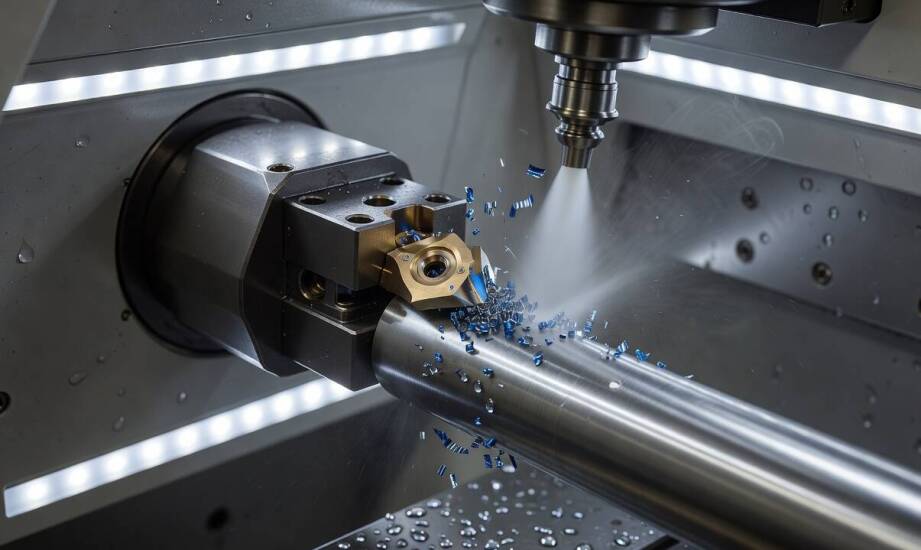
Obróbka stali trudnoobrabialnych stawia przed technologami rygorystyczne wymagania. Zdarza się, że detal po obróbce zachowuje zadane tolerancje wymiarowe, lecz na jego krawędziach pojawiają się naddarcia, mikrowykruszenia oraz wyraźne ślady przegrzania materiału. Takie uszkodzenia powierzchni powstają mimo teoretycznie poprawnego wymiarowania i potrafią znacząco obniżyć zmęczeniową trwałość elementu w dalszej eksploatacji. Sukces operacji zależy od precyzyjnego zgrania geometrii ostrza z fizycznymi parametrami całego procesu.
Przeczytaj również: Przeprowadzanie badań geologicznych przed rozpoczęciem prac budowlanych
Geometria noża tokarskiego a przebieg skrawania
Właściwe ukształtowanie ostrza decyduje o fizyce oddzielania materiału od półfabrykatu. Promień naroża odpowiada za wytrzymałość krawędzi skrawającej oraz zdolność skutecznego odprowadzania ciepła ze strefy roboczej. Wybór płytki o większym promieniu pozwala na stosowanie wyższych wartości posuwu przy znacznych głębokościach skrawania. Ogranicza to ryzyko przedwczesnego wykruszania wkładki wieloostrzowej, chociaż generuje wyższe siły promieniowe. Zastosowanie mniejszego promienia poprawia z kolei precyzję obróbki wykończeniowej i skutecznie tłumi drgania przy niewielkich naddatkach.
Przeczytaj również: Jakie technologie wspierają proces nadzoru geologicznego w budownictwie?
Kąt natarcia dobiera się płynnie do specyfiki materiału obrabianego, rezygnując ze sztywnych reguł liczbowych na rzecz optymalizacji parametrów. Dodatni kąt natarcia zmniejsza odkształcenia plastyczne wióra i obniża temperaturę procesu, ale jednocześnie osłabia fizyczną wytrzymałość samego ostrza. Odpowiednie przygotowanie krawędzi poprzez jej kontrolowane zaokrąglenie zwiększa odporność na obciążenia dynamiczne. Poprawia także przyczepność specjalistycznych powłok ochronnych nakładanych na narzędzie robocze.
Przeczytaj również: W jaki sposób optymalizować proces formowania wtryskowego dla lepszej wydajności?
Ta sama geometria płytki zachowuje się zupełnie inaczej w kontakcie z różnymi gatunkami stali. Stale nierdzewne austenityczne wykazują silną skłonność do umocnienia zgniotowego oraz zużycia adhezyjnego. Wymagają one narzędzi o ostrych krawędziach i zdecydowanie dodatnich kątach natarcia, co pozwala zminimalizować ryzyko powstawania narostu oraz obniżyć opory cięcia. Stopy wysokowytrzymałe generują z kolei wysokie siły mechaniczne podczas formowania wióra. W ich przypadku niezbędna jest masywniejsza krawędź o odpowiednio większym promieniu naroża, która wytrzyma obciążenia. Elementy hartowane o twardości przekraczającej 55 HRC wymuszają użycie wstawek z polikrystalicznego regularnego azotku boru (CBN). Wymagają one specyficznego sfazowania ostrza i pracy na bardzo małych głębokościach, aby zjawisko szoku termicznego nie doprowadziło do pęknięcia płytki.
Prawidłowo zaplanowane toczenie stanowi kluczowy etap obróbki skrawaniem. Właściwy dobór geometrii narzędzia musi uwzględniać nie tylko twardość materiału, ale również wymagane tolerancje wymiarowe oraz docelową chropowatość powierzchni wytwarzanego detalu.
Parametry skrawania i rozpoznawanie potrzeby korekty
Sama geometria narzędzia nie zapewni odpowiedniej jakości bez optymalnego ustawienia warunków pracy obrabiarki. Prędkość skrawania najsilniej oddziałuje na temperaturę w strefie obróbki oraz końcową trwałość ostrza. Zbyt wysoka wartość tego wskaźnika prowadzi do szybkiego zużycia kraterowego na powierzchni natarcia oraz odkształceń plastycznych samej krawędzi. Zbyt niska prędkość sprzyja natomiast niepożądanemu zjawisku gromadzenia się narostu.
Posuw oraz głębokość skrawania bezpośrednio determinują grubość wióra. Wpływają one na rozkład obciążeń mechanicznych i cieplnych przekazywanych na bazowe narzędzie. Zwiększenie tych wartości odczuwalnie potęguje opory skrawania. Zastosowanie wydajnego chłodzenia obniża temperaturę samej krawędzi tnącej. Daje to technologom możliwość bezpiecznego podniesienia parametrów roboczych bez ryzyka przyspieszonego zużycia płytki. Zaawansowane metody analizy obciążeń pomagają w stabilizacji całego układu, co przekłada się na lepszą gładkość toczonej powierzchni.
Operatorzy maszyn CNC stale monitorują zachowanie narzędzia w trakcie cyklu. Proces wymaga pilnej korekty, gdy na powierzchni natarcia gromadzi się narost z materiału obrabianego. Innym sygnałem ostrzegawczym są wyraźne drgania generowane przez układ obrabiarka–uchwyt–przedmiot. Krawędź wykazująca ślady przypalenia termicznego lub mikrowykruszenia również świadczy o przekroczeniu dopuszczalnych warunków pracy. W praktyce produkcyjnej firmy CFT Precyzja stały nadzór nad zachowaniem parametrów skrawania zapobiega powstawaniu odrzutów podczas wytwarzania zaawansowanych komponentów. Szybka diagnoza objawów zużycia pozwala na wymianę płytki przed uszkodzeniem partii materiału.
Ostateczna jakość detalu wynika z perfekcyjnego zestrojenia wielu zmiennych technologicznych. Sukces opiera się na spójnym doborze geometrii narzędzia, rygorystycznym utrzymaniu parametrów skrawania oraz dogłębnej znajomości fizycznych własności obrabianego stopu. Żaden pojedynczy wskaźnik nie gwarantuje prawidłowego przebiegu obróbki. Liczy się wzajemna zgodność wszystkich elementów zaangażowanych w proces skrawania, która eliminuje ryzyko powstawania ukrytych wad materiałowych.
Kategorie artykułów
Polecane artykuły

Jak innowacje technologiczne wpływają na rozwój branży dekoracyjnej?

Kawa włoska: charakterystyka, smak i sposób parzenia

Wpływ profesjonalnego uszczelnienia studni wodomierzowej na jej trwałość i funkcjonalność
